

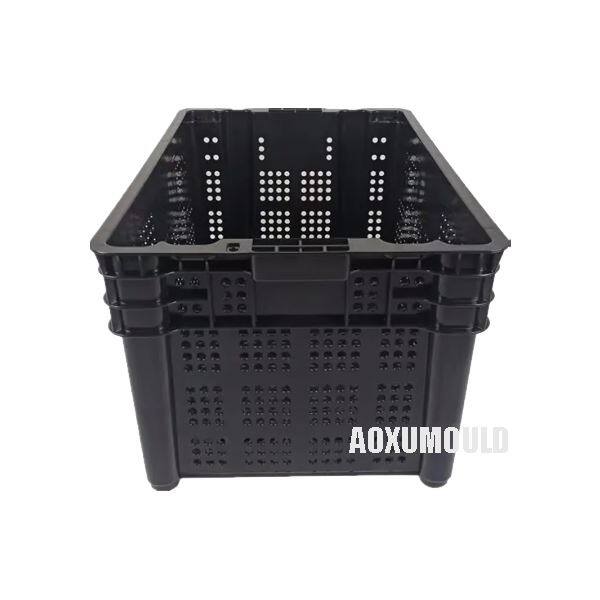
Mygla forskriftir
|
Mygluheiti |
Plastkassa mygla |
|
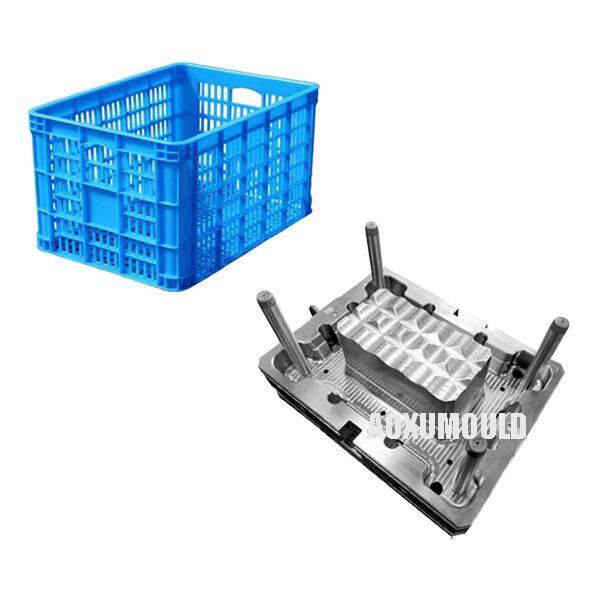
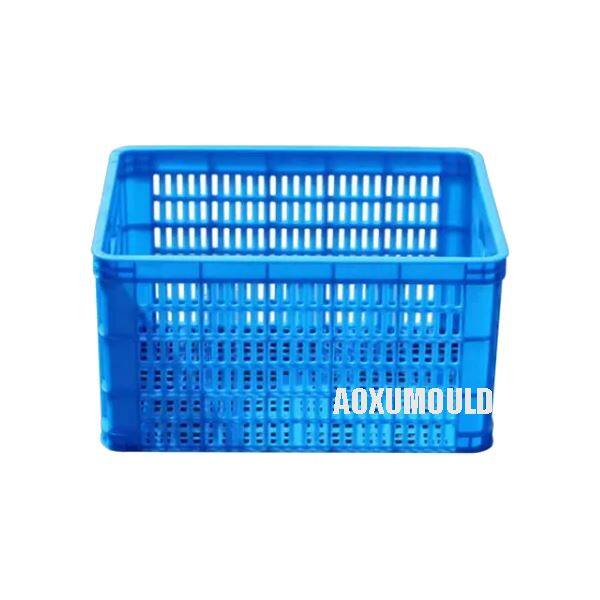
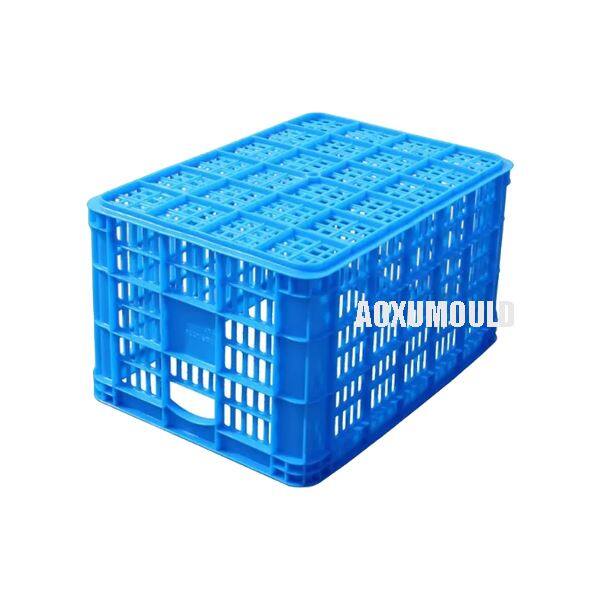
Rimlakassi |
HDPE\/PP, plast |
|
Rimlakastastærð |
450x320x258mm |
| Rimlakassi |
1,15 kg |
|
Mótefni fyrir hola &. Kjarninn |
P20, 718, 2738 |
|
Nr af hola |
1 hola |
|
Innspýtingarkerfi |
Kaldur\/heitur hlaupari |
|
Hentug sprautuvél |
680T |
|
Moldastærð |
720x600x550mm |
|
Líftími myglu |
Meira en 500, 000 stk |
Mygluhlutir úr plastkassa myglu

1. kjarna og hola (myglabas)
Kjarni: Karlkyns hluti moldsins sem mótar innri uppbyggingu rimlakassans.
Hola: kvenhlutinn sem myndar ytra yfirborðið.
Efni: Hertu stál (P20, H13, S136) fyrir slitþol.
2.
Útkirtlarar: Ýttu fullunnu rimlakassanum út úr moldinni eftir kælingu.
Útkirtlaplata: Heldur og færir hylkispinna jafnt.
Skilarpinnar: Endurstilltu hylkiskerfið fyrir næstu lotu.
3. kælikerfi
Kælingarrásir: Dreifðu vatni eða olíu til að kæla mótið fljótt og draga úr hringrásartíma.
Baffles & Bubbler rör: Bæta kælingu skilvirkni í djúpum köflum.
4. Vettvangskerfi
Loftræstu gróp\/pinnar: Leyfðu föstum lofti og lofttegundum að flýja, koma í veg fyrir galla eins og bruna eða tóm.
5. Leiðbeiningarpinnar og runna
Tryggja nákvæma röðun kjarna og hola til að forðast misræmi.
6. Sprue, Runner & Gate System
Sprue: inngangspunktur fyrir bráðið plast.
Hlauparar: Rásir sem dreifa plasti yfir í mörg holrúm.
Hlið: Stjórna flæði plasts í holrýmið (algengar gerðir: Edge Gate, kafbátahlið).
7. rennibúnað (fyrir flóknar rimlakassa)
Rennibrautir og lyftarar: Notaður ef rimlakassinn er með undirlag (td handföng eða læsingaraðgerðir).
Hyrndir lyftarar: draga aftur til að losa undirstig við útkast.
8. Styðjið stoðir og plötur
Stuðnings stoðir: Koma í veg fyrir sveigju myglu undir miklum innspýtingarþrýstingi.
Klemmuplötur: Haltu moldinni á öruggan hátt í sprautu mótunarvélinni.
9. Heitt hlaupakerfi (valfrjálst)
Viðheldur bráðnu plasti í hlauparunum, dregur úr úrgangi og hringrásartíma.
Hvaða plastefni til að framleiðaCVerð?

1. Pólýprópýlen (PP)
-Sperties:
Léttur en samt sterkur
Gott efna- og rakaþol
Framúrskarandi höggþol (jafnvel við lágan hita)
Hægt að gera UV-stöðugt til notkunar úti
-Common notar:
Stackble\/Nestable geymslukassar
Matargráðu (FDA-samþykkt afbrigði í boði)
Logistics og vörugeymsla
2.
-Sperties:
Hátt styrk-til-þyngd hlutfall
Framúrskarandi viðnám gegn efnum og raka
Góð UV mótspyrna (fyrir útivist)
Endurvinnanlegir og matvælaöryggir valkostir í boði
-Common notar:
Þungar iðnaðarkassar
Mjólkurkassar og drykkjarílát
Landbúnaðarframleiðslukassar
3. Lágþéttleiki pólýetýlen (LDPE)
-Sperties:
Sveigjanlegt og létt
Góð áhrif viðnám
Ónæmur fyrir sýrum og basa
Minna stíf en HDPE\/PP
-Common notar:
Léttur fellanlegir kössir
Geymslutunnur sem ekki eru uppbyggðir
4. akrýlonitrile butadiene styren (abs)
-Sperties:
Mikil stífni og hörku
Góður yfirborðsáferð (fyrir fagurfræðilegar rimlakassa)
Ónæmur fyrir rispum og áhrifum
Dýrari en PP\/HDPE
-Common notar:
Hágæða smásöluskjáir
Geymsla bifreiða
Hönnun fyrir vöru &. Mygla

Lykilatriði til að hanna hágæða plastkassa mót
1.
A. Veggþykkt
Besta svið: 2,5–4 mm (tryggir styrk meðan lágmarka efnisnotkun).
Samræming: Forðastu þykkar þykkar umbreytingar til að koma í veg fyrir vaskamerki og undið.
B. Ribs & Styrkingar
RIB Design: ætti að vera 60–70% af þykkt aðalveggs til að koma í veg fyrir vaskamerki.
Yfirmenn og styrkingar: Styrkja handföng, horn og stafla eiginleika.
C. Drög að sjónarhornum
Að lágmarki 1-2 gráðu drög fyrir sléttan útkast (kemur í veg fyrir að festist).
Hærri horn (3–5 gráðu) fyrir áferð yfirborð.
D. Stöflun og varpaðgerðir
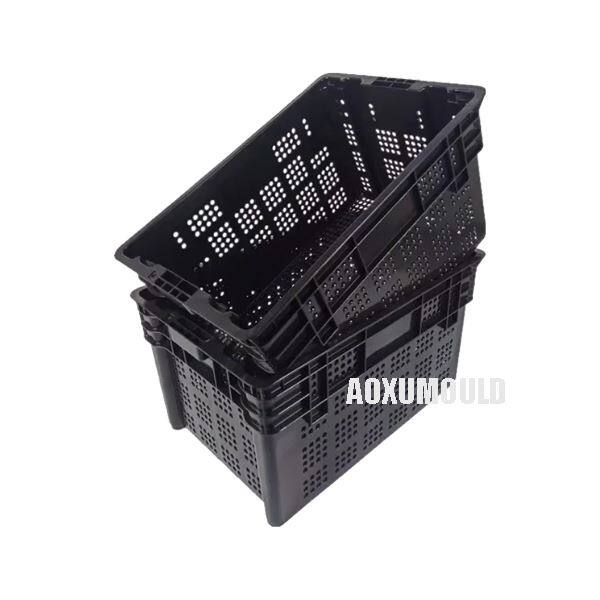
Samlæsandi felgur fyrir örugga stafla.
Tapered veggir til að auðvelda varp (ef þess er krafist).
2. mold uppbygging og íhlutir
A. Core & Cavity Design
Herðið stál (H13, S136, P20) fyrir endingu.
Spegla fægja fyrir sléttan rimlakassa.
B. útdrepandi kerfi
Útkirtlarpinnar settir undir rifbein\/yfirmenn fyrir jafnvel dreifingu á valdi.
Stripperplötur fyrir stóra rimlakassa til að forðast aflögun.
C. Kælikerfi
Samræmdar kælisrásir fyrir samræmda kælingu (dregur úr hringrásartíma).
Baffles & bubblers í þykkum hlutum til að koma í veg fyrir netkerfi.
D. Venting
Ventaðu á rifa ({{0}}. 02–0.04mm djúpt) til að losa föst loft.
Porous Ventlana í djúpum köflum til að forðast brennumerki.
GATE & RENNER SYSTEM
Heitt hlaupakerfi (fyrir framleiðslu með mikla rúmmál, dregur úr úrgangi).
Valkostir kalda hlaupara (fyrir einfaldari hönnun).
GATE Staðsetning: Helst við hliðina á hliðinni (td neðri brún).
Mygla hluti
Myglustál

Heitt hlaupakerfi

Venjulegir hlutar

Pakki &. Afhending

Af hverju við biðjum viðskiptavini að gefa sýni eða teikningar fyrirVEntiliedMilkCEinkunn?
1. Hreinsið mótið reglulega: Eftir hverja framleiðslulotu er mikilvægt að hreinsa mótið vandlega til að fjarlægja leifar eða rusl sem kunna að hafa safnast. Notaðu mjúkan bursta eða klút til að hreinsa moldið varlega og tryggja að allir fletir séu lausir við mengunarefni.
2. Skoðaðu moldina til að slita og rifna: Skoðaðu reglulega moldina fyrir öll merki um slit, svo sem sprungur, rispur eða beyglur. Takast á við öll mál strax til að koma í veg fyrir frekari tjón og tryggja gæði mótaðra afurða.
3. Smyrjið hreyfanlega hluta: Til að koma í veg fyrir núning og slit, smyrjið hreyfanlegan hluta moldsins reglulega með viðeigandi smurefni. Þetta mun hjálpa til við að auka líftíma moldsins og tryggja slétta notkun meðan á mótun stendur.
4. Geymið mótið rétt: Þegar þú ert ekki í notkun skaltu geyma moldina í hreinu og þurru umhverfi til að koma í veg fyrir skemmdir vegna raka eða ryks. Að geyma mótið á réttan hátt mun hjálpa til við að viðhalda gæðum sínum og lengja líftíma þess.
5. Fylgdu ráðlagðri viðhaldsáætlun: Hafðu samband við leiðbeiningar framleiðandans varðandi ráðlagðar viðhaldsaðferðir og skipuleggðu reglulega viðhaldseftirlit til að tryggja ákjósanlegan árangur moldsins.
Með því að fylgja þessum viðhaldsaðferðum geturðu tryggt langlífi og skilvirkni plastkassamótsins, sem að lokum leitt til framleiðslu á hágæða plastköstum fyrir margvísleg forrit. Rétt viðhald er lykillinn að því að hámarka líftíma mótsins og ná stöðugum árangri í framleiðsluferlinu þínu.
Algengar spurningar
>1. Hvaða tegundir af plastköstum geta mótin þín framleitt?
Við framleiðum mót fyrir:
Stafla\/nestanlegir kössir (flutninga, landbúnaður)
Þungar iðnaðarkassar (bifreiðar, vöruhús)
Loftræst framleiðsla kössar (matvæli, USDA\/FDA samhæfur)
Fellible\/fellantible Crates (plásssparandi geymsla)
Sérsniðin kössar (með lógóum, handföngum eða einstökum víddum).
Hvaða efni eru best fyrir plastkassaform?
Við mælum með:
PP (pólýprópýlen)-létt, endingargóð, hagkvæm.
HDPE (háþéttni pólýetýlen)-UV-ónæmir, þungarokkar.
ABS-hágæða, höggþolin kössar.
>3. Getur þú sérsniðið hönnun úr plasti í samræmi við sérstakar kröfur okkar?
Já, teymi okkar reyndra hönnuða og verkfræðinga getur unnið náið með þér að því að búa til sérsniðna plastkassahönnun sem uppfyllir einstök forskriftir þínar og kröfur.
>4. Hversu langan tíma tekur það venjulega að klára verkefnið fyrir innspýtingarplastkassa?
Tímalínan til að klára plastkassaverkefni getur verið breytilegt eftir margbreytileika hönnunarinnar og magn kössanna sem þarf. Venjulega mun það taka 45-55 daga.
>5. Geturðu gefið sýnishorn af plastkassavörum þínum?
Já, við getum útvegað sýnishorn af plastkassavörum okkar til endurskoðunar og samþykkis áður en haldið er áfram með framleiðslu í fullri stærð.
>6. Hvernig tryggir þú gæði plastkassavörunnar?
Við erum með strangt gæðaeftirlitsferli til að tryggja að sérhver plastkassi sem framleiddur er uppfyllir háa kröfur okkar fyrir gæði og endingu. Þetta felur í sér reglulegar skoðanir og prófanir í framleiðsluferlinu.
>7. Hvaða skráarsnið samþykkir þú fyrir mygluhönnun?
Við vinnum með: .step, .iges, .stp, .x _ t, eða jafnvel handteikningar.
Viðbrögð viðskiptavina


