

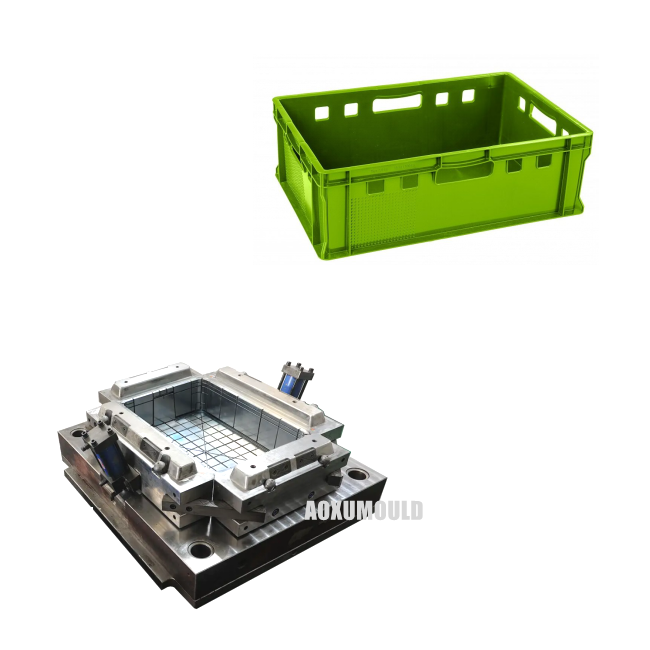
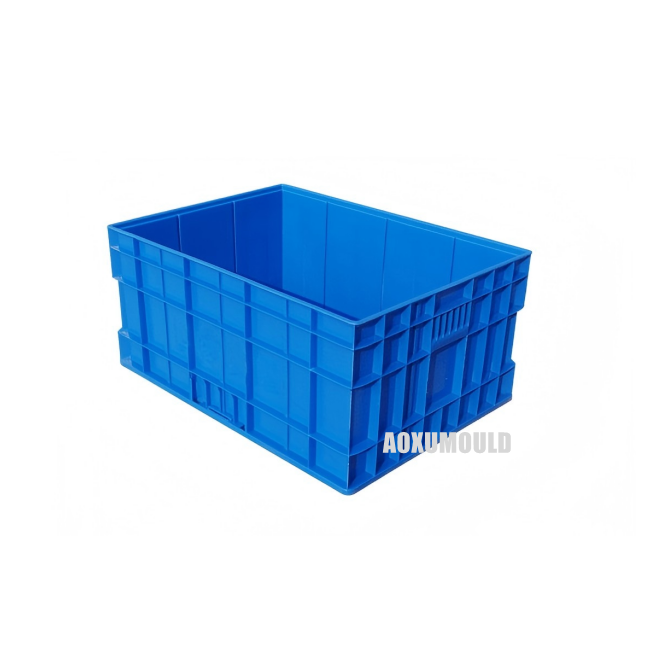
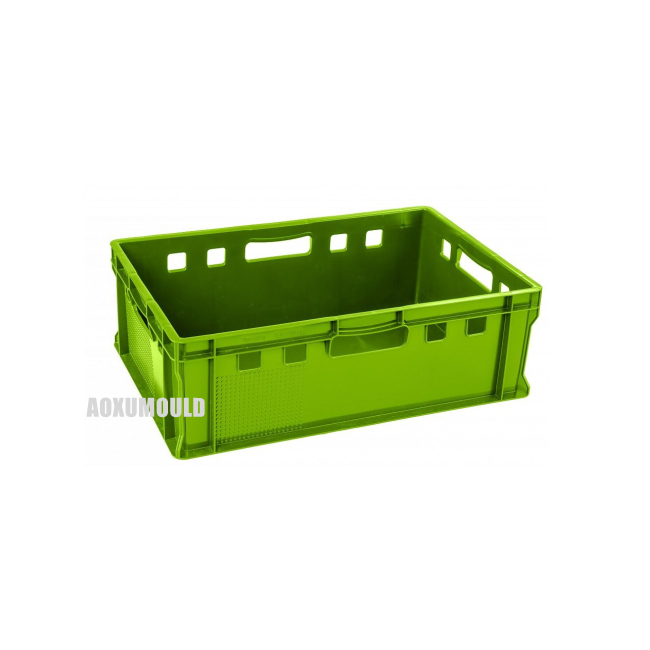
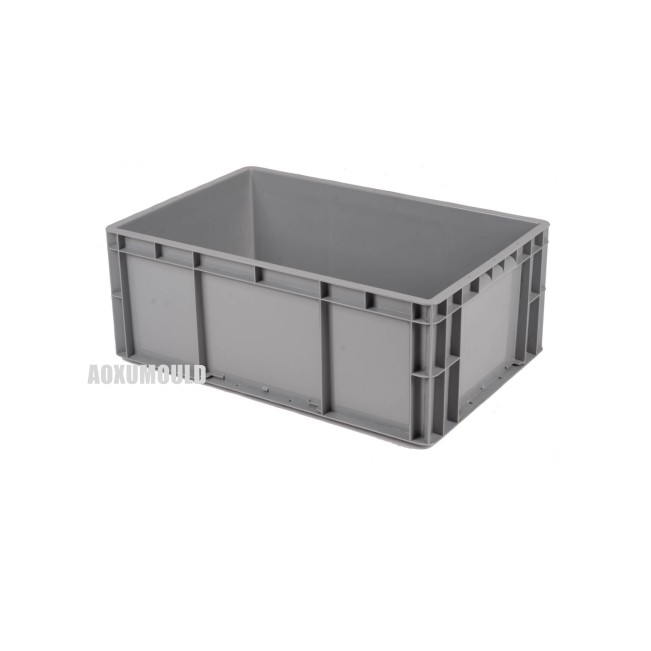
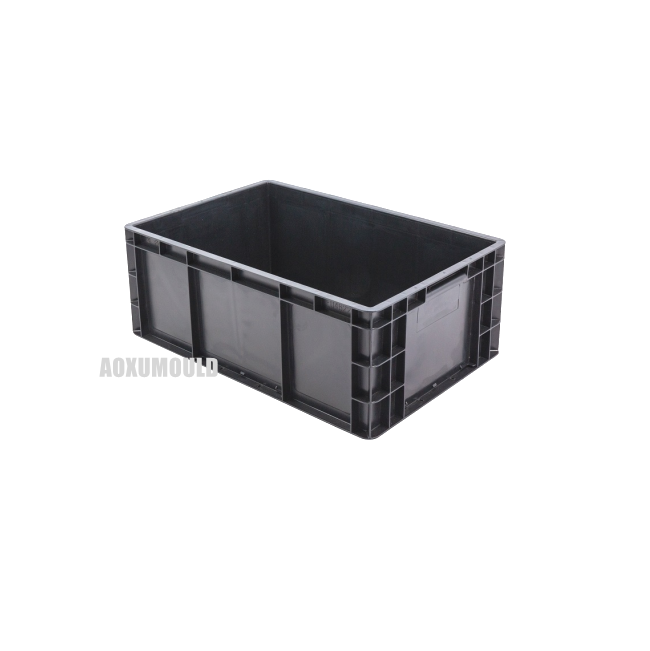
Mygla forskriftir
|
Mygluheiti |
Plastþungur rimlakassi |
|
Vöruefni |
HDPE/PP |
|
Vörustærð |
600 x 400 x 140mm |
|
Mótefni fyrir hola &. Kjarninn |
P20/718H/H13/2738 |
|
Nr af hola |
1 hola |
|
Innspýtingarkerfi |
Heitt hlaupari |
|
Hentug sprautuvél |
450T |
|
Moldastærð |
1050x680x550mm |
|
Mygluþyngd |
3500kg |
|
Líftími myglu |
Meira en 500, 000 stk |
|
Afhendingartími |
50 dagar |
Þykkt plastþunga rimlakassa

Þykkt plastþunga rimlakassa er venjulega á bilinu 3 mm til 8 mm, allt eftir hönnun, efni og fyrirhugaðri notkun. Hér er ítarleg sundurliðun:
1. Efni:
- Algeng plastefni er HDPE (háþéttleiki pólýetýlen) eða PP (pólýprópýlen). HDPE er oft ákjósanlegt fyrir þungareknir vegna stífni þess og mótstöðu.
2.. Hönnunarþættir:
- Samræmd þykkt: Veggir og grunn eru venjulega 4-6 mm fyrir venjulegar þungarokkar.
- Styrking: rifbein, tvöföld veggja smíði eða stokkun á hornum geta gert ráð fyrir örlítið þynnri veggjum (td 3-5 mm) en viðhalda styrk.
- Gagnrýnin svæði: Grunnur og burðarbrúnir gætu verið þykkari (allt að 8 mm) til að auka endingu.
3. Framleiðsluferli:
- Mótun innspýtingar: Framleiðir venjulega veggi 2-6 mm þykkt vegna efnisstreymis og kælingartakmarkana.
- Snúningsmótun: gerir ráð fyrir þykkari veggjum (allt að 12+ mm) en er sjaldgæfari fyrir rimlakassa.
4.
- Köstar sem eru hannaðir fyrir mikinn álag (td bifreiðar eða iðnaðarhlutir) geta farið yfir 6 mm í mikilvægum hlutum.
- Minni rimlakassar gætu notað 3-4 mm veggi en stærri þurfa 5–8 mm til að byggja upp heilind.
5. Dæmi um iðnað:
- Hefðbundin þungarokk: 4–6 mm veggir.
- Sérhæfð/iðnaðar: allt að 8 mm eða meira fyrir háa streitusvæði.
Af hverju að velja HDPE &. PP efni fyrir þungarokkar plastkassa?

Þegar valið er á milli HDPE (háþéttni pólýetýlen) og PP (pólýprópýlen) fyrir þungar plastkassa, veltur valið á kröfur um notkun, umhverfisaðstæður og kröfur álags. Hér er ítarlegur samanburður:
2. Af hverju að velja HDPE fyrir þungarokkar?
- Áhrifþol: Tilvalið fyrir grófa meðhöndlun, stafla og sleppt (td flutninga, landbúnaðar).
- Kalt umhverfi: Heldur styrk við hitastig undir núll (td kalt geymsla, kæli flutningur).
- Stífleiki: Heldur lögun undir miklum álagi (td bifreiðar, vélar).
- Endurvinnan: Víðs endurunnið, sem gerir það vistvænt fyrir sjálfbærar birgðakeðjur.
3. Af hverju að velja PP fyrir þungarokkar?
- Efnafræðileg útsetning: Best fyrir rimla sem geyma olíur, eldsneyti eða ætandi efni (td efnaiðnað).
- Notkun háhita: Hentar fyrir ófrjósemisaðgerð (td matvælavinnslu, lækningatæki).
- Sveigjanleiki: betra fyrir endurtekið streitu (td lömuð loki, samanbrjótanleg hönnun).
-Hagkvæmni: Oft ódýrari fyrir framleiðslu með mikla rúmmál.
Hvernig á að búa til myglu fyrir þungan plastkassa?

Að búa til þunga plastkassa mót felur í sér nákvæmni verkfræði, efnisval og framleiðsluþekkingu. Hér að neðan er skref-fyrir-skref leiðarvísir til að hanna og framleiða varanlegt, hágæða myglu:
1. hönnunarstig
A. Skilgreina kröfur
- Upplýsingar um rimlakassa: Stærð, álagsgeta, veggþykkt (venjulega 4-8 mm) og rúmfræði (rifbein, handföng, stafla eiginleikar).
- Efni: Veldu plastið (td HDPE, PP) og gerðu grein fyrir rýrnunartíðni við kælingu.
-Moulding ferli: Ákveðið innspýtingarmótun
b. CAD hönnun
- Notaðu 3D CAD hugbúnað (td SolidWorks, AutoCAD) til að móta rimlakassann og moldina.
- Láttu drög að sjónarhornum (1–3 gráðu) til að auðvelda útkast.
- Hönnun rifbeina og stokkunar á horni til að auka styrk án þess að auka veggþykkt.
- Bætið við staðsetningu ejector pinna, kælingarrásum og loftræstingu til að koma í veg fyrir galla.
2. Val á mygluefni
Veldu hágæða stál út frá endingu og framleiðslurúmmáli:
- Stálmót:
- P20 eða H13 stál fyrir mikla slitþol (tilvalið fyrir 100, 000+ hringrás).
- hert fyrir langlífi.
3. Mótframleiðsluskref
A. Kjarna- og hola vinnsla
- Notaðu CNC vinnslu til að búa til kjarna (karlkyns) og hola (kvenkyns) hluta moldsins.
- Gakktu úr skugga um slétt yfirborð (pólska til SPI-A1/A2 klára) til að forðast galla eins og flæðislínur.
b. Sameining kælikerfa
- Fella kælingarrásir til að stjórna hitastigi og draga úr hringrásartíma.
- Fínstilltu skipulag rásar fyrir samræmda kælingu (kemur í veg fyrir vinda).
C. Útdrepandi kerfi
- Settu upp pinna og plötur til að ýta rimlakassanum út úr moldinni eftir kælingu.
- Gakktu úr skugga um að pinnar séu staðsettir til að forðast sýnileg merki á mikilvægum flötum.
D. Loftræsting
- Bættu við ör-gaps (0. 0 2–0,04 mm) til að leyfa föstum lofti/gasi að flýja, koma í veg fyrir bruna eða tóm.
e. Yfirborðsmeðferðir
- Notaðu húðun (td nitriding, krómhúðun) til að draga úr slit og bæta losun.
4. Frumgerð og prófanir
- Sprautarannsóknir:
- Athugaðu hvort gallar (vaskamerki, vinda, flass).
- Stilltu hitastig, þrýsting og kælingartíma.
- Hleðsluprófun: Staðfestu að rimlakassinn uppfylli styrkkröfur.
5. Framleiðslumótasamsetning
- Settu saman kjarna, holrúm, kælikerfi og kælingarhluta.
- Settu moldina á sprautu mótunarvél (td 500 - 2000- tonn klemmukraftur fyrir stóra rimlakassa).
6. Lykilatriði
A. Samkvæmni veggþykktar
- Forðastu skyndilegar breytingar á þykkt til að koma í veg fyrir vaskamerki.
- Notaðu rifbein (50–60% af grunnþykkt) til styrkingar.
b. Hliðarhönnun
- Settu hlið (inngangspunkta fyrir bráðið plast) til að tryggja jafnt flæði.
- Notaðu heitt hlaupakerfi fyrir stóra rimlakassa til að draga úr úrgangi.
C. Stafla eiginleika
- Hannaðu samtengingar loki eða stafla felgur beint í mótið.
7.. Eftir vinnslu
- Vinnsla CNC: Fínstillingu mikilvægra svæða (td handföng, horn).
- EDM (rafmagnsútgáfuvinnsla): Til flókinna smáatriða eða áferðar.
Hvernig á að móta plastkassa?
Mygla hluti
Myglustál

Heitt hlaupakerfi

Venjulegir hlutar

Pakki &. Afhending

Viðbrögð viðskiptavina

Af hverju að velja okkur?
Við sérhæfum okkur í að föndra nákvæmni verkfræðilega mót fyrir plastkassa í iðnaði, tryggja endingu, skilvirkni og gildi. Hér er það sem aðgreinir okkur:
1.. Sérþekking í þungri hönnun
- Iðnaðarsértæk þekking: Yfir 15 ára reynsla að hanna mót fyrir bifreið, flutninga og landbúnaðargeira, fínstillt fyrir álagsgetu upp í 1, 000+ lbs.
- Efnisleg leikni: Háþróaður skilningur á HDPE, PP og styrktum plasti, tryggir mótum framleiða rimlakassa með nákvæmri þykkt (3-8 mm) og höggþol.
2.. Sá nýjunga tækni
- Simulation hugbúnaður: Verkfæri eins og moldflow spá fyrir um flæði, kælingu og streitupunkta til að útrýma göllum og auka langlífi mold.
- Vinnsla með mikla nákvæmni: CNC, EDM og 5- ásmölun fyrir gallalausa hola lýkur og þétt vikmörk (± 0. 01 mm).
3.. Sérsniðin og sveigjanleiki
- Sérsniðnar lausnir: Aðlagað hönnun fyrir tvíveggju kössum, fellanlegum eiginleikum eða styrktum rifbeinum til að mæta nákvæmum þörfum þínum.
-Hröð frumgerð: Flýttu fyrir tíma til markaðssetningar með 3D-prentuðum moldsýnum til að prófa og staðfestingu.
4.. Öflug gæðatrygging
- Strangar prófanir: Mót gangast undir hringrásarpróf og raunverulegan álagsgerð til að tryggja viðnám og langlífi hruns.
5. Kostnaðar- og tímaskilvirkni
- Bjartsýni framleiðsla: Myglahönnun lágmarka efnisúrgang og hringrásartíma og draga úr kostnaði við hverja einingu.
- Hraðari viðsnúningur: Straumlínulagað verkflæði skila hágæða mótum á 30–45 dögum, jafnvel fyrir flóknar rúmfræði.
6. Stuðningur við endalok
- Viðhald á ævi: Þjónusta eftir sölu felur í sér bilanaleit, viðgerðir og yfirborðsfægingu til að lengja líf myglu.
- Sjálfbærni fókus: Hönnun forgangsraða endurvinnanlegum efnum og orkunýtnum framleiðsluferlum.
7. Sannað afrekaskrá - Málsrannsóknir: Árangurssögur fela í sér bifreiðarhluta með 8 mm styrktum grunni og fellanlegum hönnun sem dregur úr flutningskostnaði um 40%.
Þessi nálgun varpar ljósi á tæknilega styrkleika, lausnir sem beinast að viðskiptavinum og raunverulegum árangri meðan þeir taka á sársaukapunktum eins og kostnaði, gæðum og áreiðanleika.


