

Mygla forskriftir
|
Mygluheiti |
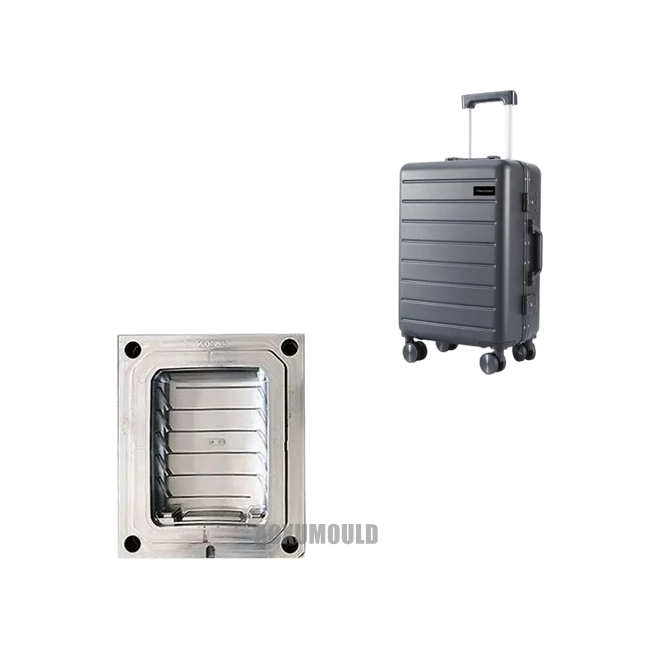
Plastflutningsrúlla mót |
|
Rimlakassi |
Abs |
|
Rimlakastastærð |
348x260x315mm |
| Rimlakassi |
550g |
|
Mótefni fyrir hola & . kjarna |
P20, 718, 2738 |
|
Nr af hola |
1 hola |
|
Innspýtingarkerfi |
Hot Runner Open Gates eða Valve Gates |
|
Hentug sprautuvél |
450T |
|
Moldastærð |
580x520x560mm |
|
Líftími myglu |
Meira en 500, 000 stk |
HvaðDetailsSHólBe PaðstoðAttentionTo In 3D Modeling afPLastic Carw-onROllerMould?

3D líkan af plastflutnings-á rúllu mótinu er flókið ferli sem krefst þess að íhugun margra smáatriða til að tryggja gæði og framleiðslu skilvirkni lokaafurðarinnar . Hér eru nokkrar lykilatriði sem byggjast á leitarniðurstöðum:
Drög að sjónarhorni: Þegar 3D vörudrög eru framkvæmd er nauðsynlegt að tryggja nægjanlegt drög að til að auðvelda opnun og lokun moldsins og niðurbrot vörunnar .
Víddþol: Stilltu 3D víddarþolið byggt á vikmörkum í 2D teikningu . Gerðu járngeymslu meðferð í hönnuninni til að koma í veg fyrir þægilegan mygluviðgerðir í framtíðinni .
Rýrnunarlækkun: 3D minnkun minnkun er framkvæmd til að bæta upp rýrnun plasts meðan á kælingu ferli .
Að búa til skilnaðarflöt: Að búa til skilnaðarflöt er lykilatriði í mygluhönnun og krefst samanburðar við DFM skýrslur .
Suture af framan og aftan mold kjarnaafurðum: Búðu til fleti að framan og aftan mold kjarnaafurðir og saumaðu þá sérstaklega með skiljunaryfirborði . Það skal tekið fram að eftir að hafa búið til skilnaðaryfirborðið er nauðsynlegt að afrita það í lagið, þar sem bæði framan og aftan moldafurðir þurfa að vera saumaðir ásamt skiljunaryfirborði .}}}}}}
Hönnun rennibrautar uppbyggingu: Eftir að moldin er staðfest er hægt að búa til renniblokk uppbyggingu . Stærð rennibrautarinnar mun ákvarða stærð moldargrindarinnar .
Hönnun flæðisrásar: Rennslisrásarhönnun þarf að bera saman við DFM skýrslustöðu og stíl fyrir .
Settu hönnun: Settu hönnun er einnig mikilvægur hluti af mold hönnun .
Hönnun vatnsbrautar: Hönnun vatnsbrautar skiptir sköpum fyrir kælingu og upphitun móts .
Top Pin hönnun: Top Pin hönnun þarf að bera saman við DFM skýrslustöðu . Tegundir efstu pinna ættu að vera eins samræmdir og mögulegt er og magn ætti að taka sem heiltala .}
Vorhönnun, stoðsúluhönnun og sorphönnun: Þetta eru allir mikilvægir þættir í mold uppbyggingu og þarf að hanna í samræmi við raunverulegar aðstæður .
Bæting moldarramma: þar með
Nákvæmar hagræðing: þar með talið hönnun útblásturs fyrir framan myglukjarna, forðast eyður á óseljuðu svæðum að framan og aftari myglukjarna og bættu útblástursgöngum við innskotin .
Fullt 3D sjálfskoðunarform: Athugaðu hvert smáatriði til að tryggja nákvæmni mygluhönnunar .
Þegar þú framkvæmir 3D líkan af plastflutningsmótum eru mörg smáatriði sem þarf að huga að, frá drögum að sjónarhornum og víddarþoli við hönnun flæðisrásar, innskot og vatnsleiðir, svo og stillingar uppbyggingar eins og afritunarpinna og uppsprettur . hver hlekkur er mikilvægur .}
Hannar fyrir vöru & . mold

Af hverju mælum við með að skiptast á innskotum fyrir plastBera-Á ROllerMould?
Í hönnun á plastflutningsmótinu er mælt með því að nota hönnun á skiptanlegum innskotum, aðallega af eftirfarandi ástæðum:
1. þægilegt fyrir myglubreytingu
Hægt er að fjarlægja hlutina í mótinu sem oft þarf að breyta og gera það að innskotum . með þessum hætti, þegar það er nauðsynlegt að breyta moldinni, þarf aðeins að skipta um samsvarandi innskot, án þess að þörf sé á að móta, að spara tíma og kostnað . til dæmis, ef hönnunin á flutningi, þá þarf að breyta logo eða ákveðnum upplýsingum, einfaldlega, ef hönnunin er til staðar, ef hönnunin er að ræða, til að breyta því, einfaldlega að skipta um það, ef það þarf að skipta um rúllu. setur inn .
2. Vista efni og draga úr kostnaði
Þegar ákveðinn hluti moldsins hefur flókið lögun eða er mun hærri en aðrir fletir, getur það að skipta honum í innskot sparað efni og dregið úr vinnslukostnaði . að öðru leyti verður stærri stærðum krafist fyrir efnisframleiðslu og vinnslutíma mun einnig aukast, sem leiðir til 13% hækkunar á kostnaði.
3. Styttu mold framleiðslulotuna
Fyrir einhverja djúpa bein eða flókna vinnslu getur hannað þessa hluta sem innskot einfaldað vinnsluferlið og stytt mygluframleiðslutíma . þetta bætir ekki aðeins framleiðslu skilvirkni, heldur gerir einnig kleift að fá hraðari viðbrögð við markaðsbreytingum .}
4. gagnlegt fyrir útblástur í mótum
Meðan á sprautumótunarferlinu stendur er útblástur moldsins mjög mikilvæg .} Ef útblásturinn er lélegur getur það valdið slæmum fyrirbærum eins og loftbólum, rýrnun og vantar lími í vörunni . með því að hanna innskot þar sem útblástur er krafist er hægt að nota passandi eyður innsetningarinnar til útblásturs og bæta þar með útblástursgæði.
5. Auka þjónustulíf moldsins
Nokkur auðveldlega skemmd svæði, svo sem staðsetningu odds stáls og þunns stáls, er hægt að hanna sem innskot til að auka þjónustulífi moldsins . Þegar innskotin á þessum svæðum eru skemmd er hægt að skipta um þau sérstaklega án þess að þurfa að skipta um allan mold .}
6. þægilegt fyrir mygluvinnslu
Fyrir nokkur djúp bein svæði eða erfitt að vinna úr hlutum, að hanna þá sem innskot getur það dregið úr erfiðleikum við vinnslu . til dæmis þegar þeir eru notaðir við rafmagns losunarvinnslu (EDM), er vinnsluvirkni tiltölulega lág, en með því að hanna það sem innskot er hægt að einfalda vinnsluferlið .}
Hönnun þess að nota skiptanleg innskot getur bætt sveigjanleika móts, dregið úr kostnaði, stytt framleiðsluferli, bætt gæði vöru og lengt þjónustulífi móts .
HvaðAReThannCommonProblemsWithPLastic Carry-On ROllerMouldTesting?
Vara sem festist við efri mould:Vöruuppbyggingin er óeðlileg og varan hefur ekki ákveðinn togkraft á neðri moldinni, sem getur auðveldlega valdið því að varan festist við efri mold .
Erfiðleikar við efnislega aðskilnað frá greni:Sprue er fastur inni í sprue erminni og er ekki auðvelt að losa sig, sem leiðir til sprungur og skemmdir á vörunni við opnun myglu .
Skemmdir til að leiðbeina dálki:Leiðbeiningarsúlan gegnir aðallega leiðarljósi í mótinu til að tryggja að myndunarflöt kjarna og hola snerti ekki hvort annað undir neinum kringumstæðum . Ekki er hægt að nota leiðsögudálkinn sem hleðslu eða staðsetningarhluta .
Ófullnægjandi plasthlutar:Aðallega vegna ófullnægjandi efnisstigs í sprautu mótunarvélinni, lélegu flæði bráðnu efnisfyllingar, eða röngum breytum á sprautu mótunarvélinni, óhóflegri verðbólgu og lélegri útblástur, fyllir plastið ekki hola, sem leiðir til þess að ófullkomin lögun plasthlutans eða nokkur holrúm fyllt minna en 2 þegar það eru mörg holrúm .}} ekin fyllt minna en 2 þegar það eru mörg holrúm .}} sem er fyllt er fyllt minna en 2 þegar það eru mörg holrúm .}}} ekist.
Víddar óstöðugleiki:Aðallega vegna lélegrar nákvæmni molds, óstöðugrar notkunar sprautunarvéla og óstöðugra myndunaraðstæðna eru víddarbreytingar plasthluta óstöðugar .
Bubble:Vegna óhóflegrar verðbólgu eða lélegrar útblásturs í bráðnu efninu er afgangsgas skilin eftir í plasthlutanum og myndar lítil eða þyrpuð holrúm, sem leiðir til ljóta yfirborðs vörunnar .
Miniature:Vegna lélegrar þrýstingsbóta, ójafnrar kælingar á plasthlutum, ójafnri veggþykkt og rýrnun plasts, er nauðsynlegt að stilla vörubygginguna .
Óhófleg fljúgandi brún:Vegna lélegrar myglu passa, stórar eyður eða lélegar plastflæðanleika, veldur óhóflegur efnisstig að umfram þunnt blöð er pressuð meðfram brúnum plasthlutans .
Augljós eða óhófleg suðumerki:Vegna ýmissa ástæðna eins og lágs hitastigs plastsins í framendanum þegar plastið er bráðið er plastefnið erfitt að leysast upp, og svo framvegis er samruni bráðna efnisins lélegt, sem leiðir til augljósra fínra saumalína meðfram yfirborði eða innréttingu plasthlutans. því dekkri liturinn, því augljósara er það .
Beygja, beinbrot eða leka efstu stangarinnar:Nokkur algeng vandamál sem geta komið fram við mygluprófanir
HvaðAReThannBEnefits ofEFyrirliggjandiPLastic Carry-On ROllerMould Bþess vegnaSHipment?
Að bæta slitþol: Rafhúðun myglu getur aukið hörku og slitþol mold yfirborðsins og þar með lengt þjónustulíf moldsins .
Tæringarvarnir: Rafhúðun mygla getur komið í veg fyrir að yfirborð moldsins sé tærð og þar með viðhaldið nákvæmni og útlitsgæði moldsins .
Að bæta leiðni: Rafskemmd mygla getur aukið leiðni moldsins, sem er mjög hagstætt fyrir rafhúðunarferli sem krefjast mikils straums .
Auka fagurfræði: Rafskúning á mótum getur gert yfirborð moldsins sléttari og sléttari og þar með bætt fagurfræði vörunnar .
Kostnaðarlækkun: Þrátt fyrir að rafhúðandi mót krefst ákveðins kostnaðar getur það lengt þjónustulífi mótanna, dregið úr tíðni viðhalds og skiptis og þannig lækkað heildarframleiðslukostnaðinn .
Að bæta afköst plasthluta: Rafforritun getur ekki aðeins sparað mikið af málmefnum, dregið úr flóknum vinnsluaðferðum og dregið úr þyngd búnaðarins, heldur einnig bætt á áhrifaríkan hátt útlit, rafmagns- og hitauppstreymi plasthluta og auka yfirborðs vélrænan styrkleika þeirra
.
PrófaBera-On ROllerMould
Viðbrögð viðskiptavina


