

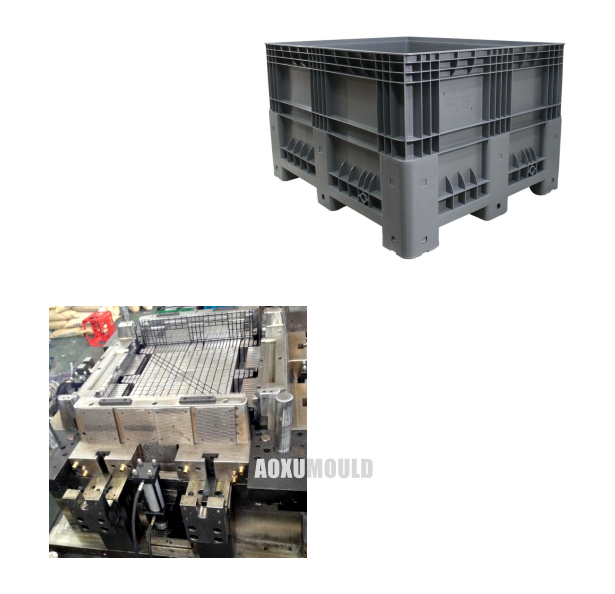
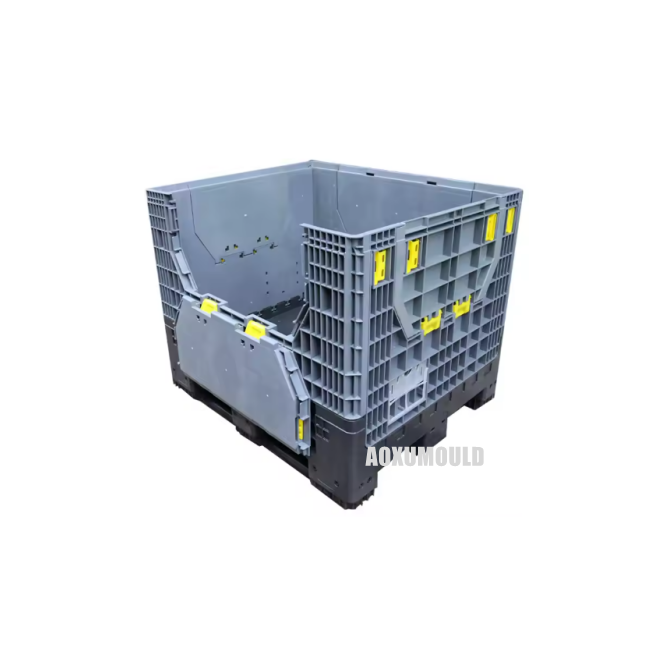
Mygla forskriftir
|
Mygluheiti |
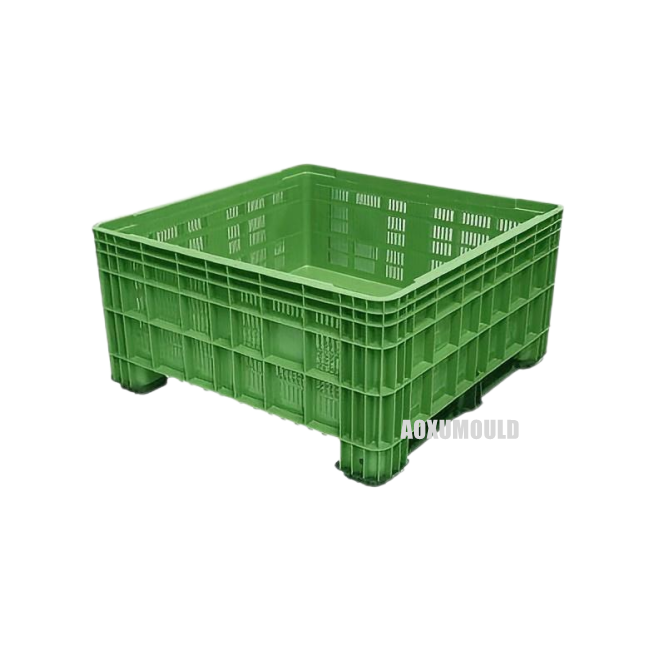
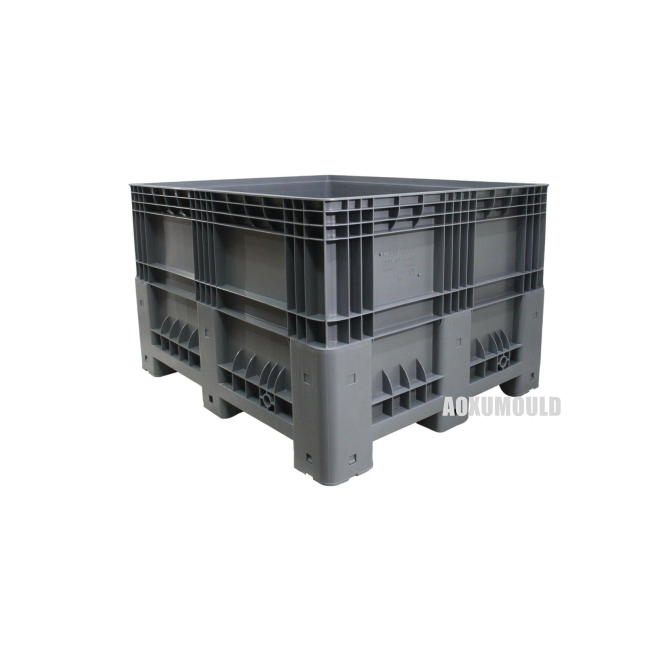
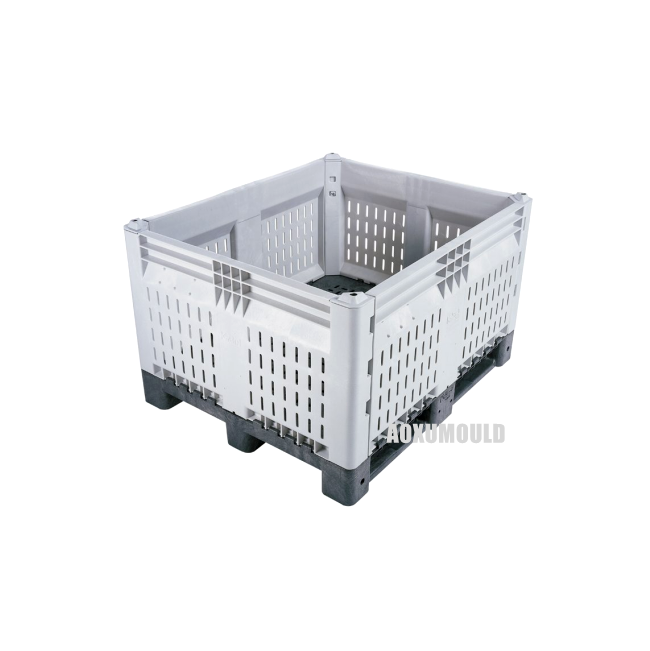
Plastbretti rimlakassi |
|
Vöruefni |
PP / HDPE |
|
Vörustærð |
1200 x 1200 x 730mm |
|
Mótefni fyrir hola &. Kjarninn |
P20/718H/H13/2738 |
|
Nr af hola |
1 hola |
|
Innspýtingarkerfi |
Heitt hlaupari |
|
Hentug sprautuvél |
4500T |
|
Moldastærð |
1750x1750x1350mm |
|
Líftími myglu |
Meira en 500, 000 stk |
|
Afhendingartími |
75 dagar |
Virkni bretti kössar

Hægt er að draga saman aðgerðir og hlutverk plastbretti á kössum á ensku á eftirfarandi hátt:
1. flutningur og geymsla
- Hannað fyrir skilvirka hreyfingu og geymslu vöru í flutningum og birgðakeðjum.
- Samhæft við lyftara, brettistengi og sjálfvirk kerfi.
2.. Vörn vöru
- Veitir burðarvirki til að koma í veg fyrir skemmdir við meðhöndlun og flutning.
- ónæmur fyrir áhrifum, raka og umhverfisþáttum.
Stöfluhæfni
- Stackble Design hámarkar lóðrétt geymslupláss í vöruhúsum og ökutækjum.
- Tryggir stöðugleika meðan á flutningum stendur.
4. endurnýjanlegt og endingargott
-Langvarandi efni dregur úr úrgangi miðað við umbúðir með einni notkun.
- Hentar fyrir margar notkunarlotur í lokuðum lykkju framboðskeðjum.
5. Hygienískt og auðvelt að þrífa
-Óporlegt yfirborð tilvalið fyrir mat, lyf og hreinlætisviðkvæmar atvinnugreinar.
- standast myglu, bakteríur og efnafræðilegan tæringu.
6. Samhæfni við sjálfvirkni
- Stöðluð vídd virkar óaðfinnanlega með færibönd, vélfærafræði og palletíbúnað.
7. Umhverfisviðnám
- þolir mikinn hitastig, útsetningu UV og erfiðar aðstæður.
8. hagkvæm
- Lækkar langtímakostnað með því að skipta um einnota umbúðir og draga úr skemmdum á vöru.
9. Fylgni við staðla
- Uppfyllir alþjóðlegar reglugerðir um flutninga og öryggismál.
10. Fjölhæfni
- Notað í atvinnugreinum eins og landbúnaði, bifreiðum, smásölu og framleiðslu.
Hvernig á að framleiða stórfellda brettiKössumMo.uLDS?
Að framleiða stórfellda plastbretti rimlakassa þarfnast nákvæmni verkfræði, háþróaðrar framleiðslutækni og vandað gæðaeftirlit. Hér að neðan er skref-fyrir-skref leiðbeiningar um ferlið, fínstillt fyrir iðnaðarforrit:
1. hönnun &. Verkfræði
- 3 d Modeling: Notaðu CAD hugbúnað til að hanna mold uppbyggingu, þar með talið kjarna/hola, kælisrásir, ejector kerfi og loftræsting.
- Uppbyggingargreining: Framkvæma endanlega greiningar á frumefnum (FEA) til að tryggja stífni, lágmarka stríðssetningu og hámarka efnisflæði.
- Drög að sjónarhornum og vikmörkum: fella drög að sjónarhornum (1–3 gráðu) til að afmast og skilgreina þétt vikmörk fyrir framleiðslu með mikla rúmmál.
2. Efnival
- Mold grunnur: Notaðu for hernað stál (td, p20, 718h) eða hert verkfæri stál (H13) til að endingu.
- Yfirborðsmeðferð: Notaðu húðun til að auka slitþol og draga úr hringrásartíma.
- Innsetningar: Notaðu karbíð eða beryllíum koparinnskot fyrir hásláttarsvæði.
3. CNC vinnsla
-Gróft vinnsla: Mengdu moldgrunninn til að nota nánast net með stórum stíl CNC vélum.
-Nákvæmni frágangur: Náðu spegillíkum holayfirborðum með háhraða vinnslu (HSM) eða EDM (rafmagns losunarvinnslu) fyrir flóknar rúmfræði.
-Kælisrásir: Borin samræmi kælisrásir með því að nota djúpholuboranir eða leysir sintrun (fyrir aukefni sem eru framleiddir af aukefni).
4. Samsetning &. Passandi
- Kjarna/hola röðun: Notaðu leiðbeiningarpinna, runna og vökva/loftkerfiskerfi til að ná nákvæmri röðun.
- Útkastkerfi: Settu upp steypupinna, ermar og plötur til að tryggja sléttan niðurbrot.
-Sameining heitt hlaupara: Fyrir multi-alheims mót, fella Hot Runner Systems (td, Husky, mold-meistarar) til að lágmarka efnisúrgang.
5. Próf &. Staðfesting
- Innspýting á rannsókn: Gerðu mold rannsóknir á sprautuvélum í iðnaðar.
- Hagræðing breytu: Stilltu hitastig (180–300 gráðu), þrýstingur (80–120 MPa) og kælitíma til að útrýma göllum (vaskamerki, flass).
- Prófun á endingu: herma eftir 50, 000+ hringrás til að staðfesta líftíma myglu við framleiðsluskilyrði.
6. Eftirvinnsla
- Yfirborðsfægja: Náðu SPI A1 (spegiláferð) eða áferð yfirborð með efnafræðilegum ætingu eða leysir leturgröft.
- Loka QC: Skoðaðu víddir með CMM (hnitamælingarvélar) og sannreyna virkni með sýnishornaframleiðslu.
Hvað'S Stærð innspýtingarmótunarvélar fyrir plastbretti rimlakassa?

Til að ákvarða viðeigandi stærð sprautu mótunarvélar til að framleiða plastbretti kössar, eru lykilþættir klemmukraftur (tonn) og inndælingarrúmmál. Hér að neðan er skref-fyrir-skref skýring á ensku:
1. Mikilvægar breytur fyrir val á vél
A. Klemmukraftur (tonn)
Klemmuaflið sem krafist er veltur á áætluðu svæði hlutans og inndælingarþrýstings efnisins.
- Spáð svæði: Lengd × breidd rimlakassans (þ.mt skipulag moldhols).
- Efnisþrýstingur:
- PP (pólýprópýlen): 300–400 bar
- HDPE (háþéttleiki pólýetýlen): 400–500 bar
b. Innspýtingarrúmmál
Vélin verður að veita nægjanlega skotgetu til að fylla rúmmál rimlakassans (þ.mt hlauparar og hlið).
- Reiknið þyngd rimlakassans (td 3-8 kg fyrir venjulegan bretti rimlakassa) og tryggðu að skotgeta vélarinnar fari yfir þetta.
2. Dæmi útreikningur
Gerum ráð fyrir að rimlakassi er 1200 × 800 × 150 mm (L × W × H) úr PP:
(Fyrir HDPE gæti þetta hækkað í 4800+ tonn vegna hærri þrýstingskrafna.)
3.. Inndælingarrúmmál:
Ef rimlakassinn vegur 5 kg skaltu velja vél með skotgetu sem er meiri en eða jafnt og 6 kg (til að gera grein fyrir hlaupara).
3. Dæmigerðar kröfur um vélar
- Litlir/meðalstórar kössir (td 600 × 400 mm):
- Klemmuafl: 800–1500 tonn
- Skotgeta: 3–6 kg
- Stórar kössir (td 1200 × 800 mm):
- Skotgeta: 8–15 kg
4.. Viðbótar sjónarmið
- Flækjustig mygla: Multi-hola mót eða flókin rúmfræði getur aukið tonn.
- Efnisflæði: Mikil seigjaefni (td HDPE) þurfa hærri þrýsting.
- Hringrásartími: Stærri vélar geta hægt á framleiðslu ef það er of stórt.
Hvernig á að móta plastbretti rimlakassa?
Mygla hluti
Myglustál

Heitt hlaupakerfi

Venjulegir hlutar

Viðhaldsleiðbeiningar fyrir stóra plastbretti rimlakassa mouLDS
Rétt viðhald stórra plastpallskekkjukassa er nauðsynleg til að tryggja gæði vöru, lengja líftíma myglu og draga úr framleiðslukostnaði. Fylgdu þessum leiðbeiningum um árangursríka umönnun:
1. reglulega hreinsun
- Fjarlægðu leifar plast, rusl eða mengunarefni frá mygluyfirborði og holrúm eftir hverja framleiðsluferil.
- Notaðu hreinsiverkfæri sem ekki eru slit á (td mjúkum burstum, loftblásara) til að forðast að klóra moldina.
- Fyrir þrjóskur leifar skaltu beita myglu-öruggum leysum sem framleiðandinn hefur samþykkt.
2. smurning
-Notaðu háhitaþolið smurefni á hreyfanlega hluta (td rennibrautir, gólfpinnar, leiðbeina teinum) til að draga úr núningi og slit.
- Forðastu ofurlyf til að koma í veg fyrir að laða að ryk eða trufla gæði vöru.
3. Ryðvarnir
- Geymið mót í þurru, hitastýrðu umhverfi til að forðast útsetningu fyrir raka.
-Notaðu tæringarhúðun eða kísilgelþurrkur við langtímageymslu.
- Skoðaðu ryðbletti reglulega, sérstaklega á stálíhlutum.
4. Geymsla bestu starfshættir
- Taktu í sundur og geymdu mót í verndandi tilvikum eða rekki til að koma í veg fyrir aflögun.
- Notaðu tré eða froðustuðning til að forðast bein snertingu við harða fleti.
- Merkimótar greinilega til að auðvelda auðkenningu og mælingar.
5. Skoðun &. Viðgerðir
- Gerðu venjubundnar athuganir á sprungum, sliti eða misskiptingu á mikilvægum svæðum (td hlið, kælingarrásir).
- Takast á við minniháttar skaða strax til að koma í veg fyrir stigmagnun.
- Samstarf við faglega viðgerðarþjónustu fyrir flókin mál.
6. Hitastýring
- Gakktu úr skugga um rétta afköst kælingar/hitakerfis til að forðast hitauppstreymi.
- Hreinsið kælisrásir reglulega til að koma í veg fyrir að blokkir stækkar eða útfellingar.
7. Rekstrarleiðbeiningar
- Forðastu ofhleðslu moldsins út fyrir hönnuð getu þess.
- Fylgdu ráðlagðum innspýtingarþrýstingi og hringrásartímum meðan á framleiðslu stendur.
8. Skjöl
- Haltu viðhaldsskrá til að skrá hreinsunaráætlanir, viðgerðir og skipti.
- Fylgstu með notkunarferli molds til að skipuleggja fyrirbyggjandi viðhald.
9. Yfirborðsvörn
- Berðu hlífðarhúðun (td Teflon, nikkelhúð) á yfirborð með miklum klæðnaði ef þess er krafist.
- Fólskir moldflötar reglulega til að viðhalda sléttum frágangi.
Pakki &. Afhending

Viðbrögð viðskiptavina


